
日常检测是金属加工液运维的核心环节,也是提前发现故障、延长液体使用寿命、稳定生产品质的关键。部分企业运维粗放,仅在出现工件锈蚀、液体状态异常等明显故障时才排查问题,往往已经造成不可逆的性能衰减与生产损耗。建立标准化的日常检测流程,定期监控加工液核心指标,可提前预判风险、及时调整参数,最大化延长加工液使用寿命。
四大核心指标日常检测规范
浓度检测是日常运维最基础的必检项目。检测工具为手持折光仪,检测频率建议每日1次,高温季节、换液初期可增加至每日2次。标准化操作方法:开机循环30分钟后,在液槽中部流动处取样,用待测液冲洗折光仪棱镜2次后滴加样本,对准光源读取折光读数,乘以对应产品的折光系数,即为实际浓度。玻尔切削液常规工况标准浓度为5%-8%,重载加工、高湿防锈场景可调整至8%-10%。浓度偏低及时补充原液,浓度偏高补充纯水,避免浓度大幅波动。
PH值检测是判断加工液健康状态的核心指标。检测工具为精密PH试纸或便携式PH测试仪,检测频率建议每周1-2次。标准化操作方法:取循环均匀的液体样本,将试纸浸入样本后对照色卡读取数值,或用测试仪直接检测读数。玻尔全合成加工液标准PH区间为8.0-9.5,最优工作区间为8.5-9.0。PH值低于8.0容易滋生细菌、工件锈蚀,需补充原液或PH调节剂;PH值过高可能腐蚀有色金属、产生泡沫,需适量补水调整。
外观与气味检测是最直观的液体状态判断方式,检测频率为每日巡检观察,重点查看液体颜色、透明度、浮油、杂质情况,同时留意液体是否有酸败、腐臭异味。正常状态下玻尔金属加工液颜色均匀、无明显分层、无大量浮油杂质、无刺激性异味。若液体出现发黑、浑浊、分层、大量浮油、酸败气味,说明液体已出现细菌滋生或体系失衡,需及时清理杂质、抑菌调整,严重时尽快更换新液。
防锈性能抽检用于验证液体实际防护效果,检测频率建议每周1次。采用简易铁片测试法:取干净的铸铁薄片,浸入待测加工液后取出,放置在潮湿环境中静置24小时,观察铁片是否出现锈斑。若铁片无明显锈蚀,说明防锈性能达标;若出现黄斑、锈点,需及时提升加工液浓度,排查液体是否变质。
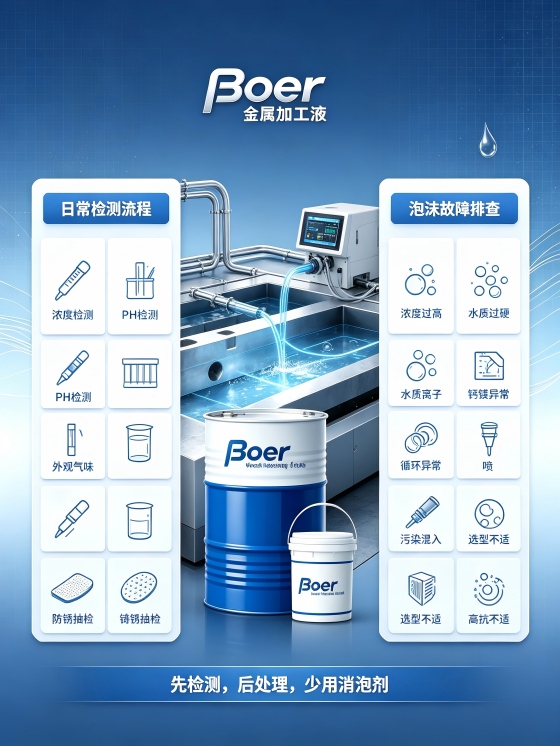
泡沫故障五大成因与解决办法
泡沫过多是金属加工液使用过程中最常见的运维问题之一。大量泡沫不仅会造成加工液溢出浪费、污染车间环境,还会阻隔液体与刀具工件的接触,导致冷却润滑失效、工件精度下降、泵体空转损坏设备。遇到泡沫问题应优先排查根源,避免盲目依赖消泡剂,长期过量添加反而会影响加工液润滑性能。
其一,浓度过高是泡沫问题的首要诱因。部分企业误以为浓度越高润滑越好,盲目提升原液配比,高浓度会破坏液体的表面张力平衡,极易产生大量稳定泡沫且不易自然消散,同时还会增加耗材成本、造成工件残留过多。应使用折光仪检测实际浓度,若超出标准区间,适量补充纯水稀释至5%-8%的标准范围,泡沫会自然消散。日常须严格按标准配比使用,避免超浓度运行。
其二,稀释用水水质过硬。硬水中含有大量钙、镁离子,会与加工液中的成分发生反应,生成皂类物质,破坏抗泡体系,导致泡沫大量产生。不少企业直接用自来水、井水配比加工液,是新液刚加入就起泡的核心原因。应更换软化水、纯净水配比加工液;已出现泡沫的液体,可少量添加专用消泡剂应急,后续补料时统一使用软水调整。玻尔全合成加工液适配软水使用,抗泡性能更稳定。
其三,循环系统问题导致的机械起泡。液槽液位过低、循环泵流速过快、喷嘴角度不合理、吸入大量空气,都会导致加工液剧烈翻滚,产生大量机械性泡沫。此类泡沫多为大气泡,循环平稳后会部分消散,但长期高速冲击会持续产生。应补充加工液提升液槽液位,降低循环泵流速,调整喷嘴角度避免直接冲击液面,从源头减少机械起泡。
其四,污染物混入破坏抗泡体系。液槽混入清洁剂、肥皂液、其他品牌加工液、油污杂质等外来污染物,会直接破坏加工液的抗泡配方,导致泡沫失控。应排查并切断污染源,清理液面浮油与杂质;少量污染可添加适配消泡剂缓解,污染严重的液体须彻底更换新液,严禁不同品牌、不同品类加工液混用。
其五,产品选型与工况不匹配。高速加工、大流量喷淋、高压冷却等工况,对加工液抗泡性要求极高,普通加工液无法适配,就会持续起泡。应更换高抗泡型加工液,玻尔切削液高速加工专用款采用特殊抗泡配方,适配高压、高速、大流量循环工况,正常使用基本不会出现泡沫堆积问题。
标准化的日常检测与故障排查,能将隐患消除在萌芽阶段,大幅减少生产故障与耗材损耗。规范落实检测与运维流程,可让玻尔金属加工液使用寿命延长30%以上,有效帮助企业降低运维成本。
如需测试免费样品及相关行业解决方案,请联系我们。
咨询热线:4000-830-934
技术邮箱:info@wekaffee.com
文本标签:


