
金属加工液的稳定运行,不仅取决于产品本身的品质,更与日常运维管理的规范性密切相关。实际生产中,多数加工故障并非源于加工过程本身,而是设备停机静置阶段养护不当、液体状态异常未及时处理所致。掌握标准化的停机养护方法与常见故障排查逻辑,是保障加工液性能稳定、延长使用寿命、降低运维成本的关键。
停机静置养护规范
短期隔夜停机是车间最常见场景,核心养护重点是保持液体循环、杜绝局部静置变质。每日下班停机后,不宜直接关闭总电源,可开启设备低速循环模式,保持加工液持续流动,避免液体静止沉淀、细菌厌氧繁殖。静态静置的加工液极易快速滋生厌氧菌,短短一夜即会产生酸性物质,导致 PH 值下跌、出现轻微异味。保持轻微循环可持续供氧,抑制细菌滋生,同时避免铁屑、杂质板结沉淀在液槽与管路底部。搭配玻尔切削液自带的抑菌配方,可最大程度保障隔夜液体性能稳定。
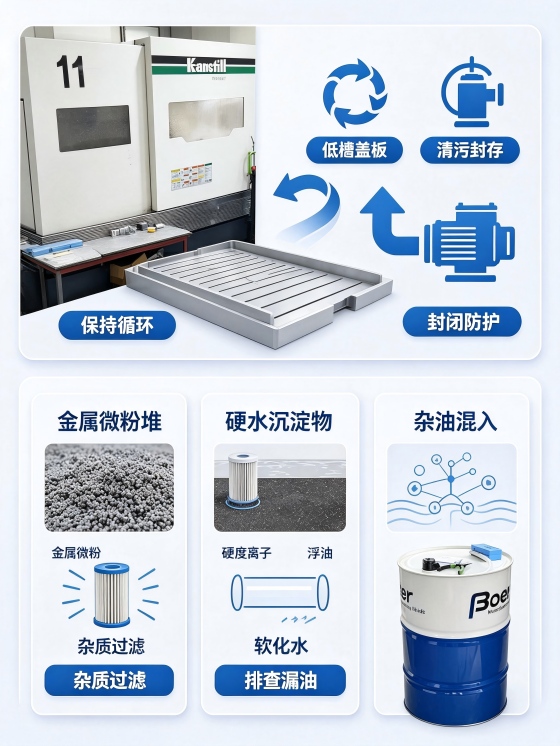
中长期停机(2-7 天周末停工)需做好清污、封存、参数维稳三步操作。停机前提前 1 小时彻底清理液面浮油、悬浮铁屑,打捞干净表层杂质,减少细菌滋生温床;停机后检查液槽液位,补足标准液位,避免液位过低导致局部干涸、管路残留杂质板结;复工前提前半小时开机循环,检测液体浓度与 PH 值,参数达标即可直接投产,若浓度轻微偏低,少量补充原液即可。对于潮湿车间,可提前微调浓度 0.5%,强化静置防锈能力。
长假停机(7 天以上)需做好深度养护与封存处理。彻底排空液槽表层污物与底部沉淀杂质,必要时简单清理过滤器滤芯;确认玻尔全合成加工液参数正常后,封闭液槽盖板、遮挡防尘防潮,避免灰尘、潮气、杂物落入污染液体;切断设备主电源,复工后先全程循环 1 小时,检测浓度、外观无异常后再开机加工。若停机环境潮湿闷热,可提前添加少量专用抑菌助剂,提前预防变质。
液体浑浊故障排查与处理
加工液在使用过程中,若由清澈透亮逐渐变得浑浊、发白、雾蒙、不透亮,即便频繁补水补料、清理杂质依旧无法改善,须引起高度重视。液体浑浊是液体体系失衡的预警信号,并非简单的外观问题,长期放任会引发工件划痕、精度下降、刀具磨损、液体提前变质等一系列故障。
第一类诱因为杂质微粉堆积导致的物理性浑浊。加工过程持续产生的金属微粉、砂轮粉末、氧化粉尘,无法完全通过过滤系统清除,细微杂质悬浮在液体中,会直接导致加工液雾蒙浑浊、不透亮。这种情况多见于磨削加工、不锈钢精加工、铸铁加工工况,杂质产量大、粉末粒径细,极易悬浮堆积。长期浑浊的液体,悬浮粉末会随循环冲刷工件表面,造成细微划痕、光洁度下降,同时杂质会吸附加工液有效成分,加速液体性能衰减。处理方法为强化过滤清理,加密滤芯精度,每日清理过滤杂质,定期彻底清洗液槽,保持加工液液体洁净。
第二类诱因为水质过硬、配方失衡导致的化学性浑浊。部分车间直接使用自来水硬水配比加工液,水中钙、镁离子含量高,会与加工液中的润滑、防锈助剂发生化学反应,生成絮状沉淀物,导致液体发白浑浊、分层失稳。硬水配比是新液短期内浑浊的最主要原因,会直接破坏液体配方平衡,导致润滑、防锈性能大幅下降,极易引发工件锈蚀、刀具磨损。处理方法为配比优先使用软化水、纯净水,已浑浊液体可适量补充原液中和稳定性,严重失衡需重新换液,后续规范用水配比。
第三类诱因为杂油混入、细菌轻度滋生导致浑浊。机床导轨油、液压油泄漏混入液槽,浮油与加工液融合乳化,会导致液体浑浊发雾;同时细菌轻度繁殖代谢产生的粘稠物,也会让液体失去通透感。此类浑浊若不及时处理,短期内即会出现液体发黑、酸化、彻底变质。处理方法为及时排查设备漏油问题,每日打捞浮油,添加适量抑菌剂,循环净化液体,恢复体系稳定。
正常状态下的玻尔全合成加工液长期清澈透亮、不易浑浊,玻尔切削液半合成产品状态稳定、不易分层失稳。一旦出现液体浑浊,须第一时间排查整改,避免小问题演变成大规模生产故障。科学的停机养护与及时的故障排查,是延长加工液使用寿命、减少生产故障的关键,规范运维可大幅降低车间综合生产成本。
文本标签:


